バドミントンシャトルの製造工程:江山工場における6段階の製造プロセスとQC基準
江山工場で製造されるすべての水鳥羽根シャトルは、①原毛洗浄・調湿乾燥、②左右翼の分離と反り・軸太さの光学選別、③コルクヘッドへの16穴角度付き精密穴あけ、④16枚の羽根差し込み、⑤二重綿糸かがりと耐衝撃樹脂接着、⑥全数の飛行ブレ・スピード番号(74〜79)検査という6つの精密工程を経て出荷されます。
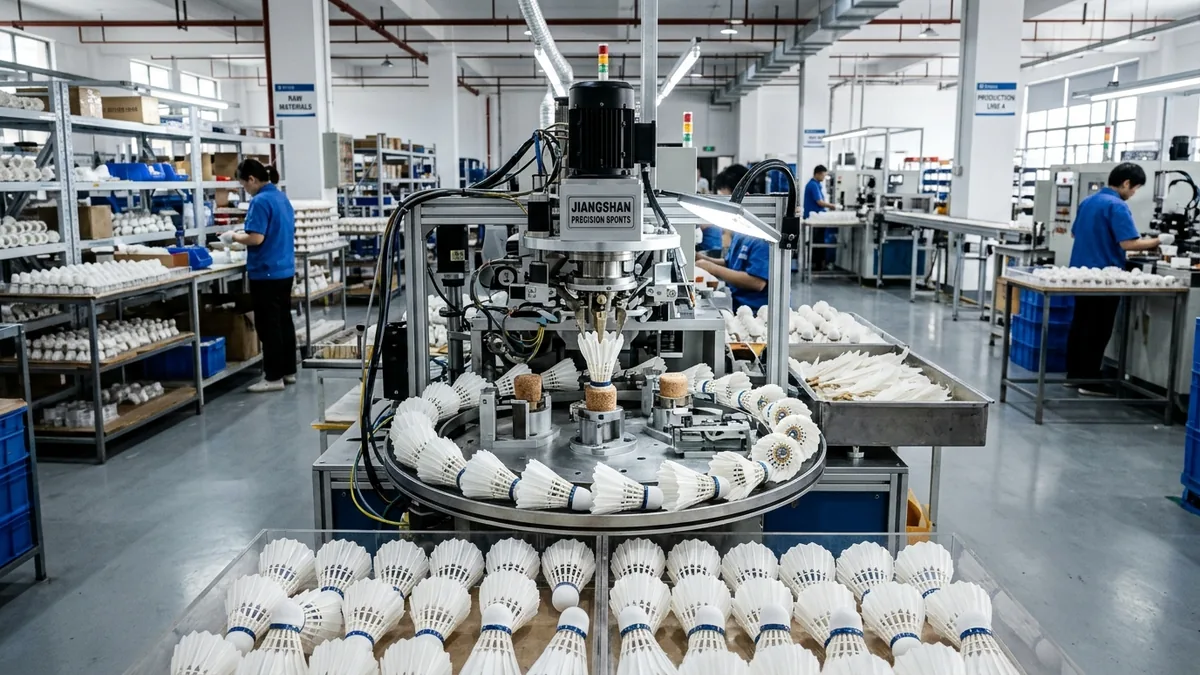
シャトル工場の6段階製造プロセスと品質管理(QC)公差一覧
50筒入り輸出用マスターカートンに梱包される前に、江山工場の製造ラインで実施される検査基準です。
| 製造ステップ | 主な工場作業内容 | 管理公差・基準値 | 防止するコート上の不具合 | 検査方法 |
|---|---|---|---|---|
| 1. 洗浄・調湿乾燥 | 脱脂洗浄・漂白処理および湿度55〜65%RHでの調湿 | 羽根軸の内部水分率 10%〜12% | 冬場の軸折れ・カビ発生 | ロット別湿度計・曲げ弾性検査 |
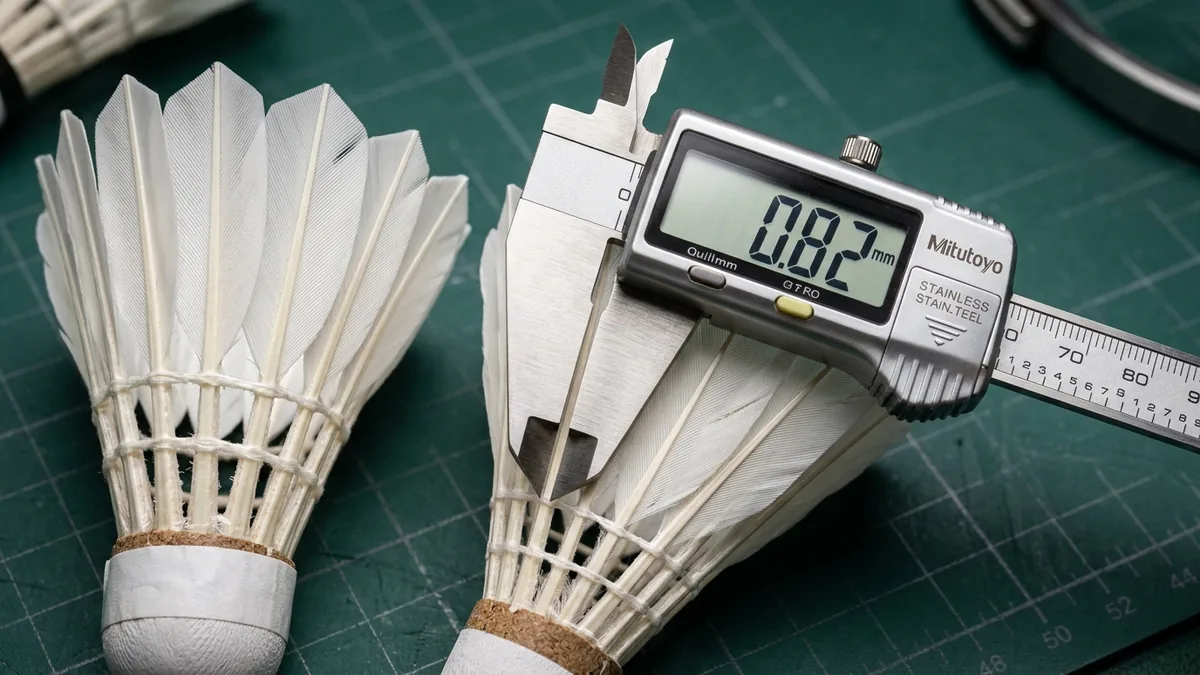
| 2. 原毛の精密選別 | 左右翼の分離、反り(アーチ)・軸太さ・白さの選別 | 16枚の軸厚差 ±0.05mm以内 | 飛行時の軸ブレ・回転ムラ | 光学レーザー測定器+熟練選別士 |
| 3. コルク16穴穿孔 | 天然・2層/3層複合コルクへの16穴放射状穴あけ | コルク径25〜26mm・均一な穴深さ | 羽根抜け・重心ズレ | ピンゲージ深さ・角度治具検査 |
| 4. 羽根差し込み(植毛) | 選別した16枚の羽根を等間隔・均一角度でコルクへ挿入 | スカート径65〜68mm・高さ62〜64mm | 飛行軌道の開きすぎ・失速不足 | リングゲージ径・高さ測定 |
| 5. 糸かがり・接着硬化 | 二重綿糸による固定と遠心塗布による樹脂接着剤の硬化 | 16本すべての羽根軸に均一な糸張力 | フレームショット時の襟割れ | 遠心硬化炉+引張強度テスト |
| 6. 飛行・スピード検査 | 自転数(320〜380rpm)・落下距離・重量のグレーディング | 各スピード番号の重量公差 ±0.10g | 飛行ブレ・アウトや飛距離不足 | 定速発射機+室内試打レーン検査 |
工程1〜3:原毛調湿、16枚の同調マッチング、コルク精密穴あけ
シャトルの飛行安定性は、羽根をコルクに差す前の「原毛選別」で8割が決まります。16枚のうち1枚でも反りや軸の硬さが異なると、空中でブレが発生します。
左翼羽と右翼羽の完全分離
ガチョウやアヒルの風切羽は左翼と右翼で反りの向きが逆です。左右が混ざると自転トルクが打ち消し合うため、100%片翼のみで16枚を構成します。
5項目(反り・軸厚・羽幅・白度・脂分)の精密グレーディング
光学選別機と熟練工の目視により、反り角度、羽軸の肉厚、羽弁の幅をミクロン単位で揃え、1球内の16枚が同じ空気抵抗を受けるようにします。
16穴の複合角度CNCコルク穿孔
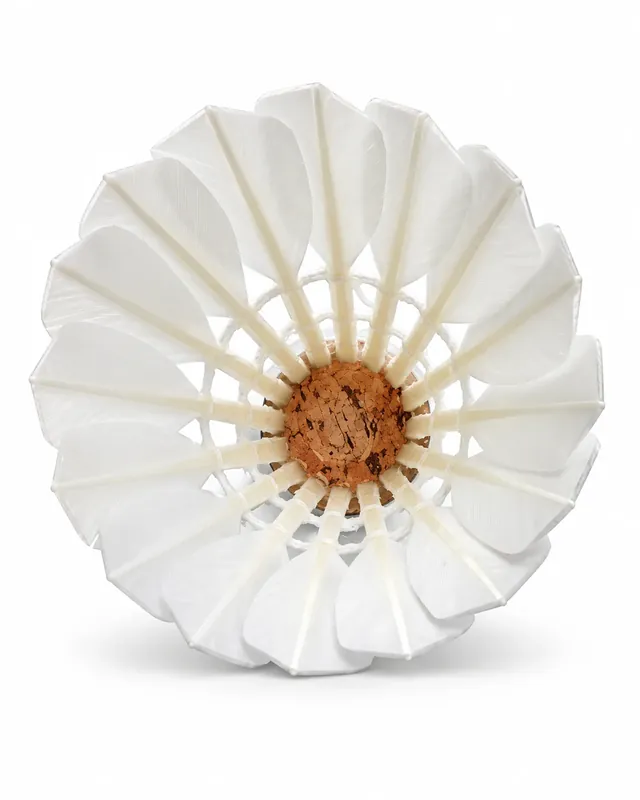
3層天然トップコルク、2層複合コルク、再生コルクの各ヘッドに対し、専用ロータリー穿孔機で16個の穴を正確な傾斜角と深さで穴あけします。
工程4〜6:スカート組み立て、樹脂カラー硬化、全数飛行・スピード検査
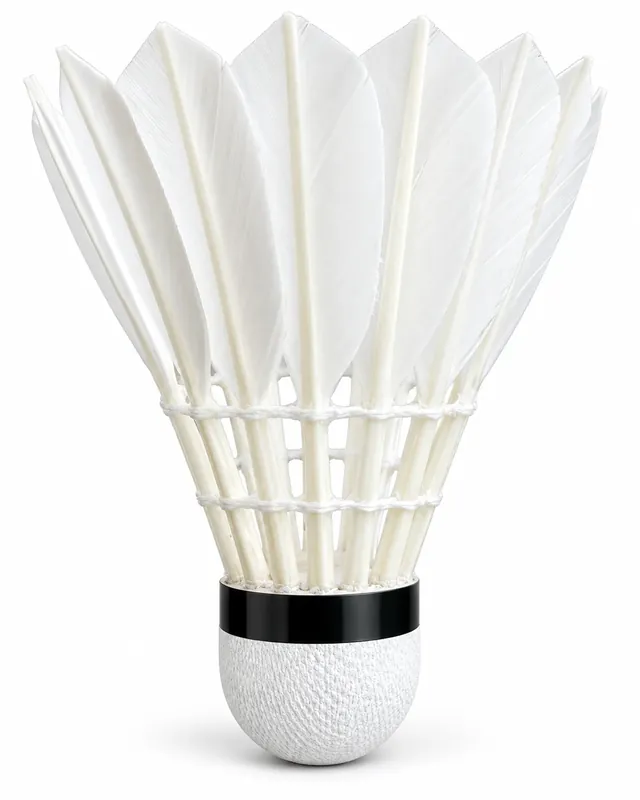
16枚の羽根がコルクにセットされた後、糸かがりのテンションと接着樹脂の配合が、実際のゲームで何ラリー耐えられるかを左右します。
二重糸かがりと耐衝撃レジン硬化
高強度の綿糸で16本の羽根軸を二重に編み込み、遠心力を使って特殊配合の樹脂接着剤を結び目まで浸透させ、余分な重量を増やさずに固定します。
全数の飛行ブレ・自転安定性テスト
屋内の無風試打レーンで1球ずつ打ち出し、毎分320〜380回転の安定した自転とブレの有無を確認して試合球(GL-1, CG-1, G10)と練習球に仕分けます。
0.10g単位の電子計量とスピード番号(74〜79)刻印
精密電子天秤で4.7g〜5.2gまで0.10g刻みで仕分け、BWF基準の530〜990mm落下ゾーンを確認したうえでアルミ内張り筒へ封入します。
本ガイドで推奨するカタログモデル
1ダース(1筒)あたりのUSD EXW参考価格を比較し、見積リストへの保存や3球の無料試打サンプルをご依頼いただけます。
羽根素材に関するよくある質問
なぜ1個のシャトルに使う16枚の羽根はすべて同じ側の翼(左翼または右翼)でなければならないのですか?
左翼と右翼の羽根は湾曲の向きが逆だからです。片側の翼の羽根16枚で統一することで空気の流れが一定方向になり、毎分320〜380回転の安定した自転が生まれます。
試合用シャトル1ダース(12球)を作るのに何枚の原毛が必要ですか?
1ダースには192枚の完成羽根が必要ですが、反り・軸の太さ・傷の有無を選別するため、実際には約350〜450枚の原毛から厳選されます。
冬場の体育館でも接着剤が割れないのはなぜですか?
江山工場では硬化後も微細な弾性を保つ変性ポリウレタン樹脂接着剤を採用しており、室温8〜15℃の冬季体育館でも接着カラーが脆くなりにくい設計です。
卸売注文の際、出荷前の品質検査動画や重量データを確認できますか?
はい。大口注文やOEM注文では、出荷ロットの重量測定記録、スカート径チェック、室内レーンでの試打映像を出荷前に共有いたします。
関連する工場直販ガイドを読む
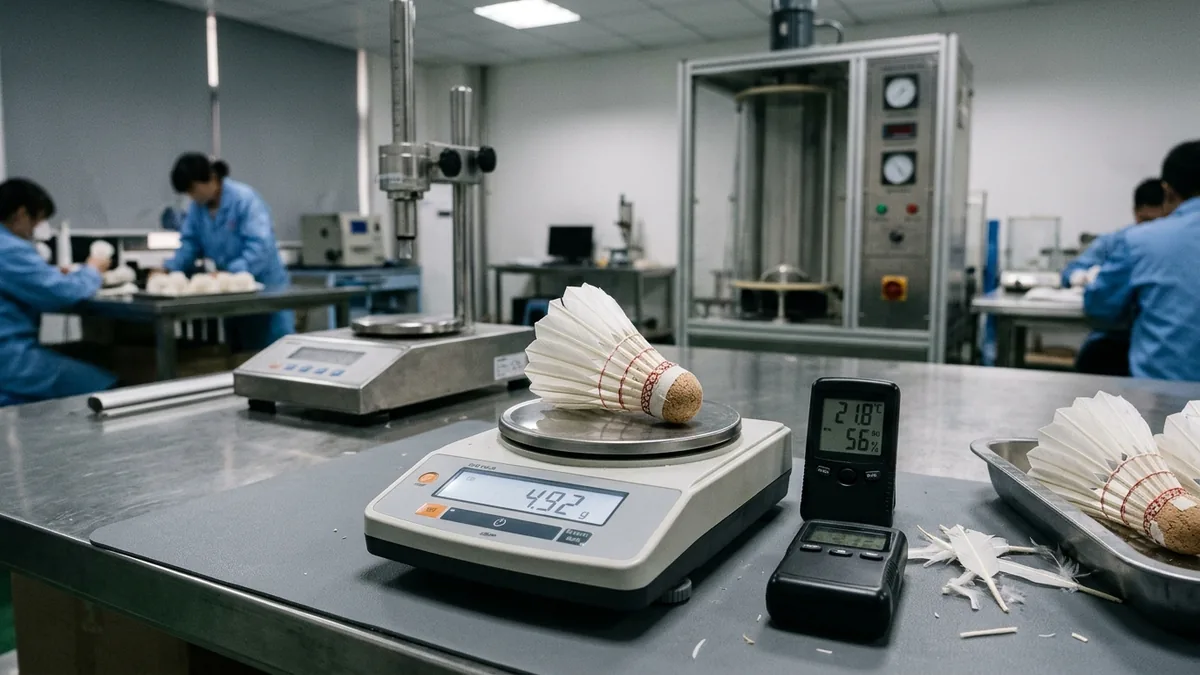
バドミントンシャトルのスピード番号(74〜79)温度・標高別早見表と落下テスト手順
バドミントンシャトルのスピード番号(74〜79/日本番号2〜5番)を室温・標高別に選ぶ工場直伝の早見表と、BWF基準の検定線落下テスト手順を解説します。
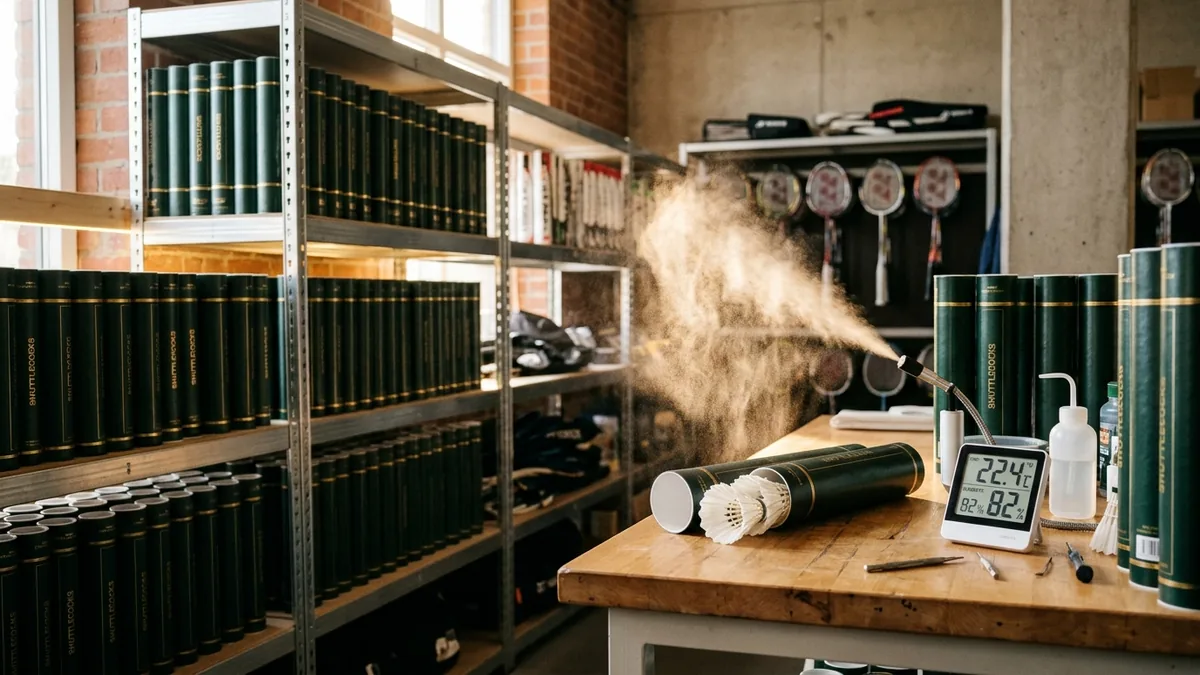
バドミントンシャトルの保管方法と加湿(湯気通し)実践ガイド:湿度55〜65%RHで耐久性を最大化
冬季の羽根折れを防ぐバドミントンシャトルの正しい保管方法(湿度55〜65%RH・室温15〜25℃)と、練習24〜48時間前の加湿(湯気通し)手順を工場が解説。
ガチョウ羽根 vs アヒル羽根シャトル比較ガイド:構造・耐久性・クラブ調達コスト
ガチョウ羽根とアヒル羽根(ムラード鴨・茨菇鴨・チェリーバレー鴨)の軸構造、耐久性、飛行安定性、1ダース価格の違いを江山工場の全80モデルから比較します。